traži

Kako radi stroj za injekcijsko prešanje gume
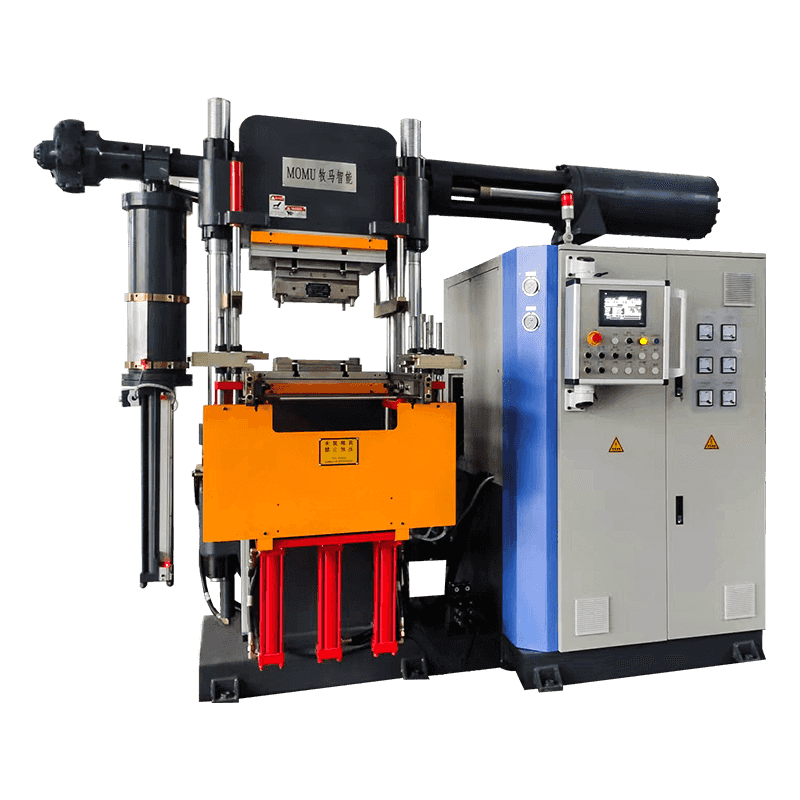
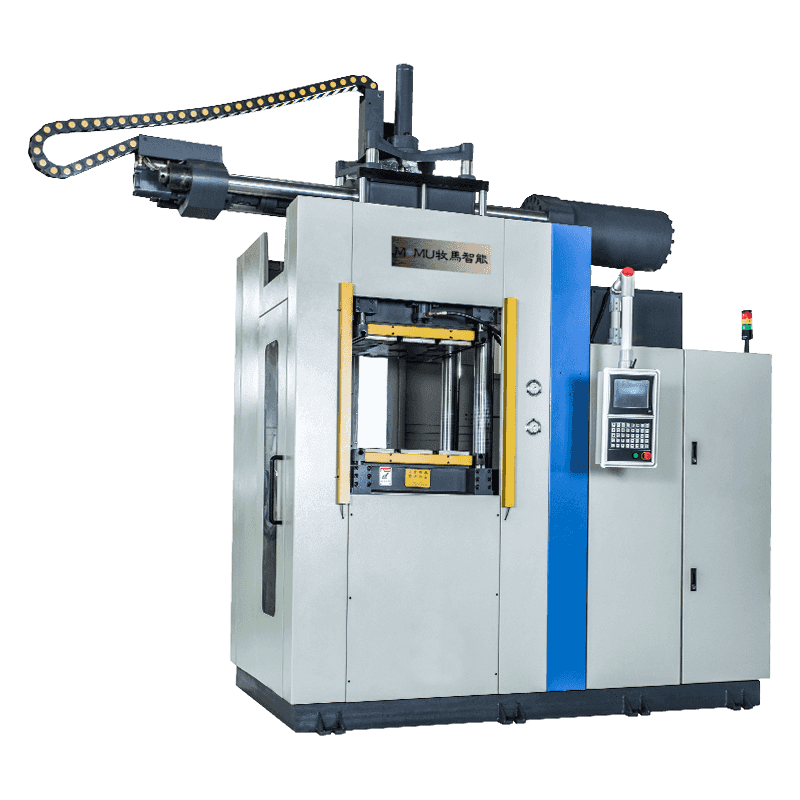
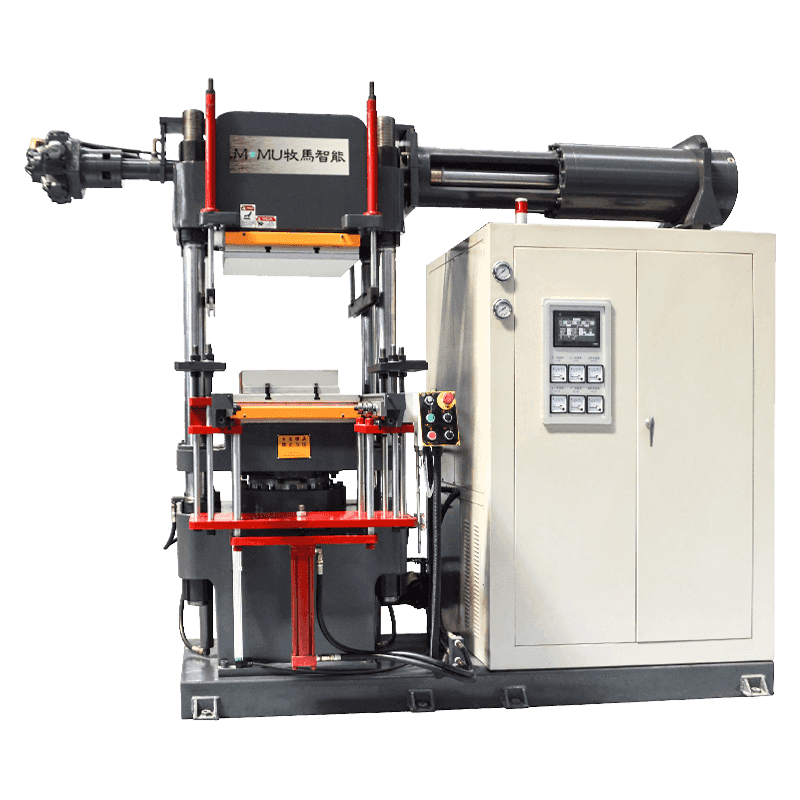
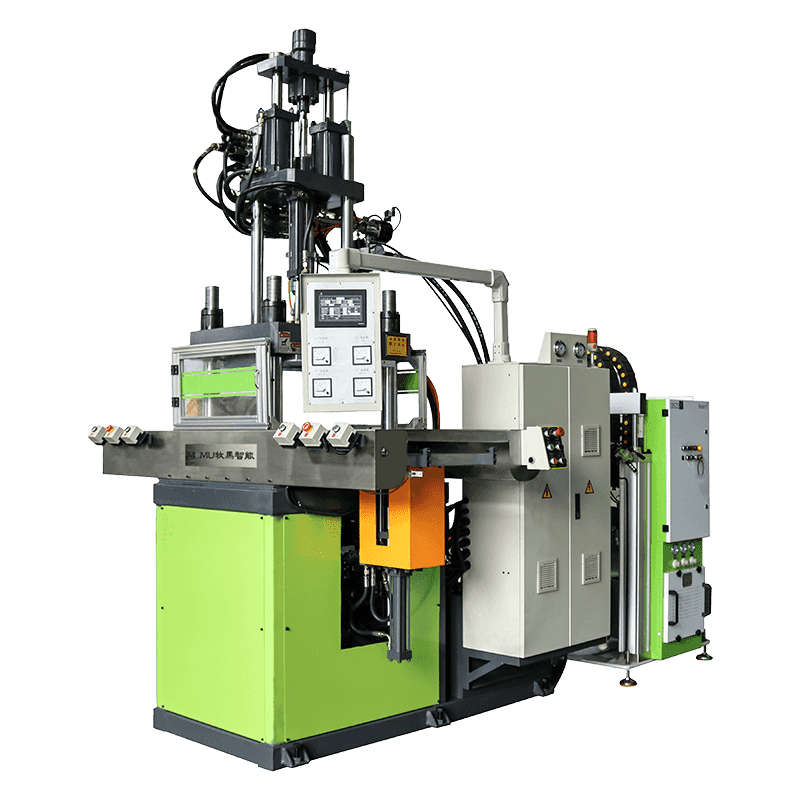
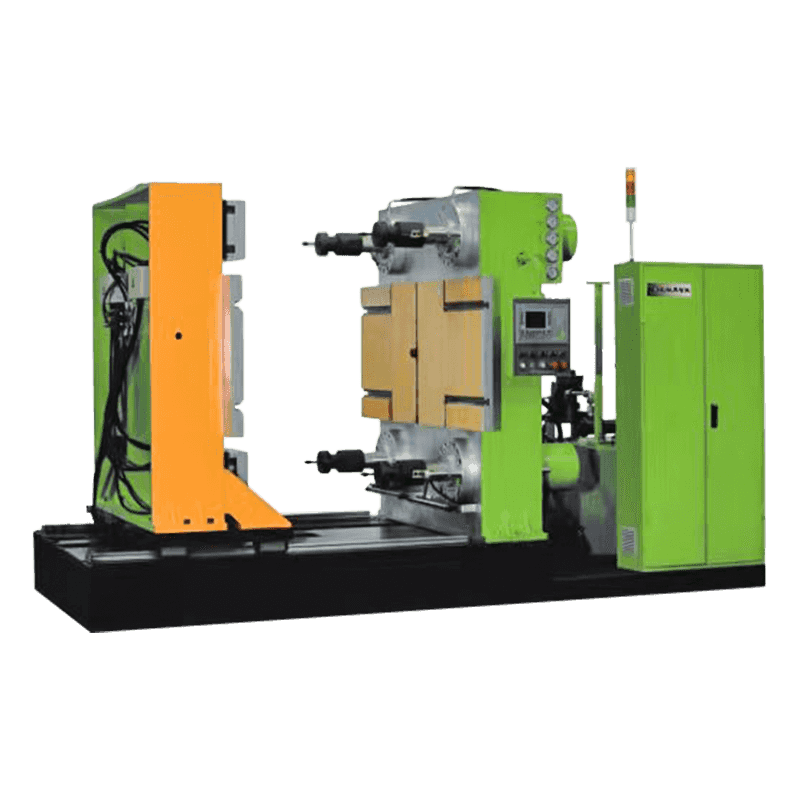
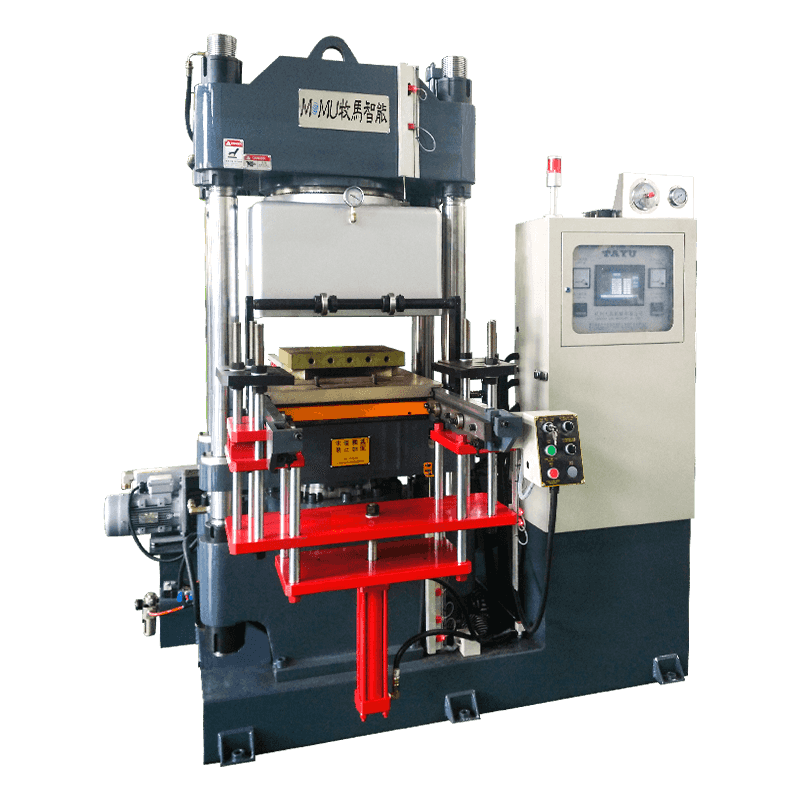
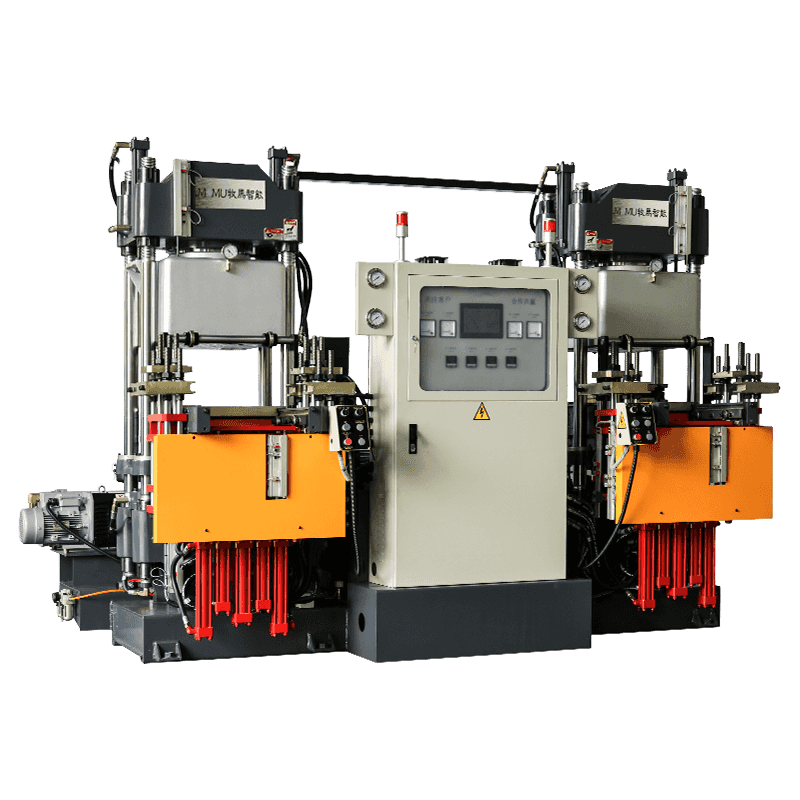
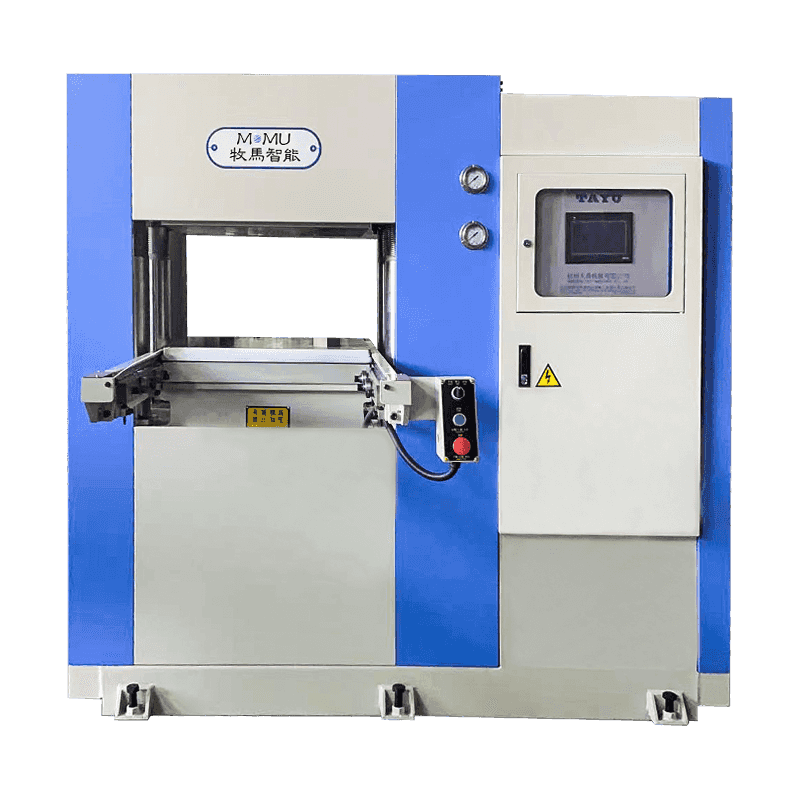
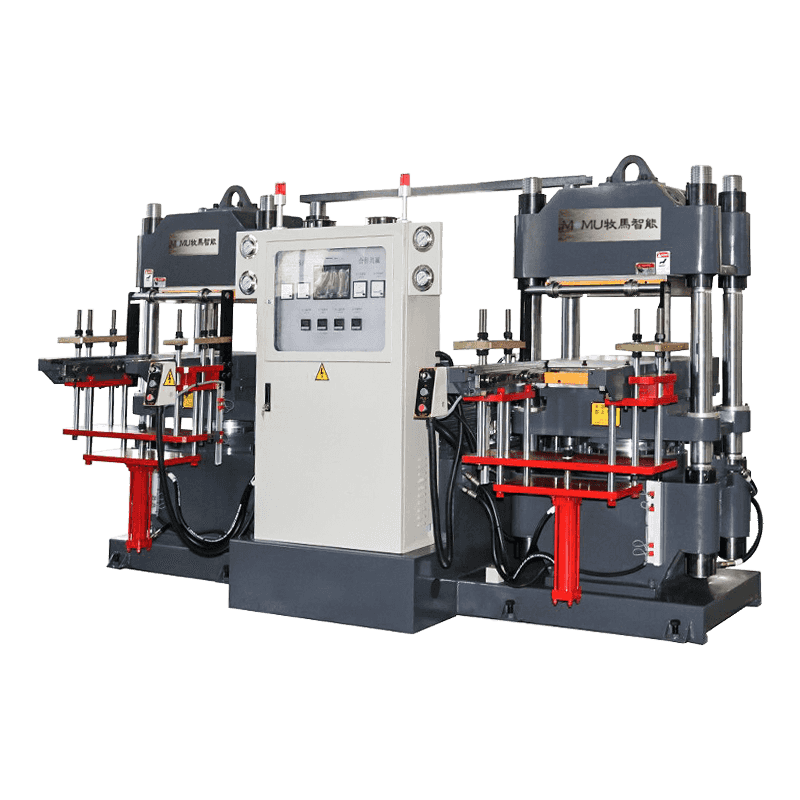
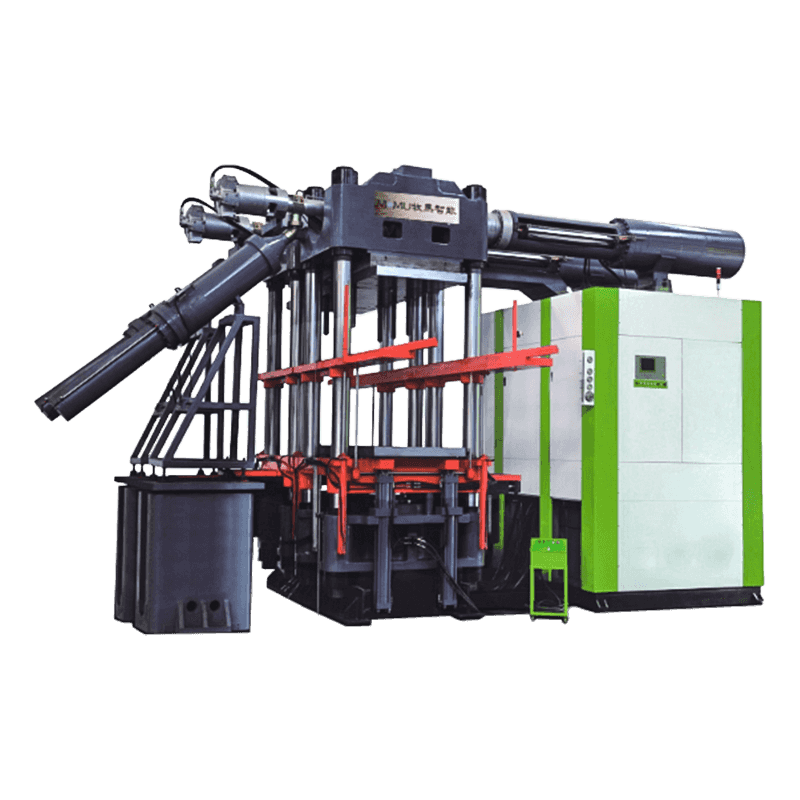
A stroj za brizganje gume transformira sirovu gumenu smjesu u gotove dijelove tjeranjem zagrijanog materijala u zatvoreni kalup pod visokim pritiskom. Za razliku od kompresijskog prešanja, koje se oslanja na ručno umetanje kalupa i dulje cikluse stvrdnjavanja, injekcijsko prešanje automatizira dopremanje materijala, plastificiranje i kontrolu pucanja, što rezultira kraćim trajanjem ciklusa i dosljednijim dimenzijama dijelova u velikim proizvodnim serijama.
Proces počinje kada sirova guma, obično u obliku trake ili peleta, ulazi u zagrijanu bačvu kroz lijevak. Rotirajući vijak unutar bačve miješa i plastificira materijal dok se kreće naprijed, stvarajući pritisak dok ne bude spreman za ubrizgavanje u zatvorenu šupljinu kalupa. Nakon što se kalup napuni, stroj drži pritisak dok se guma stvrdnjava pod toplinom, nakon čega se kalup otvara i gotovi dio se automatski izbacuje.
Osnovne komponente koje pokreću performanse
Razumijevanje glavnih komponenti stroja za injekcijsko prešanje gume pomaže operaterima i kupcima da procijene kvalitetu opreme i predvide potrebe održavanja prije nego problemi utječu na proizvodnju.
Jedinica za ubrizgavanje
Jedinica za ubrizgavanje sadrži vijak i cijev odgovorne za topljenje i guranje gumene smjese u kalup. Dizajn vijka, temperaturne zone bačve i brzina ubrizgavanja utječu na to koliko ravnomjerno materijal ispunjava složene šupljine bez zadržavanja zraka ili ostavljanja praznina.
Sustav stezanja
Sustav stezanja drži polovice kalupa zajedno tijekom ubrizgavanja i stvrdnjavanja, odupirući se unutarnjem pritisku koji se stvara dok guma ispunjava šupljinu. Nedovoljna sila stezanja može uzrokovati treptanje ili netočnost dimenzija, tako da tonaža stroja mora odgovarati veličini kalupa i složenosti dijela koji se proizvodi.
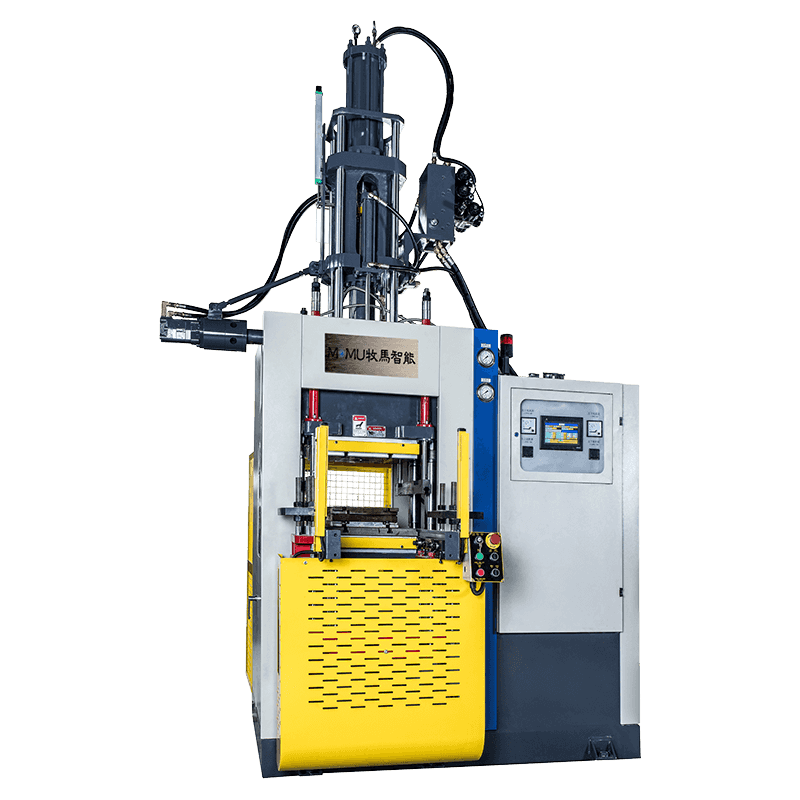
Kontrolni sustav
Moderni strojevi koriste programabilne kontrolere za upravljanje temperaturom, tlakom i vremenom tijekom svakog ciklusa. Ova razina kontrole smanjuje varijacije između snimaka i omogućuje operaterima da pohrane parametre za različite brojeve dijelova, ubrzavajući prijelaze između proizvodnih poslova.
Prednosti u odnosu na tradicionalne metode kalupljenja
Proizvođači koji prelaze s kompresije ili prijenosnog kalupljenja na injekcijsko kalupljenje obično vide poboljšanja u nekoliko operativnih područja, osobito kada proizvode srednje do velike količine gumenih komponenti.
- Kraća vremena ciklusa zbog automatiziranog dodavanja materijala i precizne kontrole sačme
- Smanjeni gubitak materijala budući da ubrizgavanje daje samo onoliku količinu potrebnu po injekciji
- Bolja dosljednost dimenzija u velikim proizvodnim serijama
- Manji zahtjevi za radnom snagom jer su utovar i izbacivanje u velikoj mjeri automatizirani
- Poboljšana završna obrada površine i manje nedostataka poput zračnih džepova ili nepotpunih ispuna
Uobičajene primjene u raznim industrijama
Strojevi za injekcijsko prešanje gume proizvode komponente za širok raspon sektora u kojima su preciznost i ponovljivost važni. Proizvođači automobila koriste ih za brtve, brtve i čahure, dok se proizvođači medicinskih uređaja oslanjaju na njih za ručke, graničnike i druge komponente koje zahtijevaju niske tolerancije. Tvrtke koje se bave proizvodnjom robe široke potrošnje također koriste brizgane gumene dijelove za predmete kao što su ručke, odbojnici i zaštitni poklopci, gdje je dosljedna kvaliteta u tisućama jedinica ključna.
Usporedba injekcijskog, kompresijskog i prijenosnog kalupljenja
Tablica u nastavku ističe kako se brizganje gume uspoređuje s dvije druge uobičajene metode prešanja, pomažući proizvođačima da odluče koji proces odgovara njihovim proizvodnim ciljevima.
| Faktor | Injekcijsko prešanje | Kompresirano kalupljenje | Prijenos kalupa |
| Vrijeme ciklusa | Kratko | dugo | Umjereno |
| Materijalni otpad | Niska | visoko | Umjereno |
| Razina automatizacije | visoko | Niska | Umjereno |
| Najbolje za | visoko Volume | Jednostavni dijelovi | Precizni dijelovi |
Prakse održavanja koje produljuju vijek trajanja stroja
Dosljedno održavanje održava učinkovit rad stroja za brizganje gume i sprječava skupe zastoje. Istrošenost vijka i cijevi treba redovito provjeravati, budući da nakupljanje ili brazde mogu utjecati na protok materijala i kvalitetu dijelova tijekom vremena. Grijaći elementi i temperaturni senzori također zahtijevaju povremenu kalibraciju kako bi se osiguralo da proces stvrdnjavanja ostaje točan tijekom svakog ciklusa.
Njega plijesni
Kalupe treba očistiti nakon svake proizvodne serije kako bi se uklonili ostaci gume koji mogu utjecati na završnu obradu budućih dijelova. Osobito je potrebna redovita pažnja ventilacijskim kanalima jer začepljeni ventilacijski otvori često uzrokuju zarobljen zrak i nepotpuno punjenje.
Hidraulički i električni sustavi
Rutinske provjere razine hidrauličke tekućine, brtvi i električnih priključaka pomažu u izbjegavanju neočekivanih kvarova. Mnogi proizvođači planiraju preventivno održavanje na temelju brojanja ciklusa, a ne kalendarskog vremena, budući da je istrošenost stroja u većoj korelaciji s upotrebom nego s proteklim danima.
Odabir pravog stroja za vaš rad
Odabir stroja za injekcijsko prešanje gume uključuje usklađivanje tonaže stezanja, veličine sačme i dizajna vijka sa specifičnim dijelovima koji se proizvode. Pogoni koji izvode velike količine narudžbi s malim količinama mogu dati prioritet značajkama brze promjene i fleksibilnim kontrolnim sustavima, dok se oni koji proizvode velike serije jednog dijela često fokusiraju na maksimiziranje brzine ciklusa i minimaliziranje rasipanja materijala.
Bliska suradnja s dobavljačima opreme na pregledu geometrije dijelova, očekivanog obujma proizvodnje i dostupnog prostora može pomoći u sužavanju prave veličine i konfiguracije stroja, u konačnici podržavajući učinkovitiju i pouzdaniju dugoročnu proizvodnju.